 ПОЗНАВАТЕЛЬНОЕ Сила воли ведет к действию, а позитивные действия формируют позитивное отношение Как определить диапазон голоса - ваш вокал Игровые автоматы с быстрым выводом Как самому избавиться от обидчивости Противоречивые взгляды на качества, присущие мужчинам Вкуснейший "Салат из свеклы с чесноком" Натюрморт и его изобразительные возможности Применение, как принимать мумие? Мумие для волос, лица, при переломах, при кровотечении и т.д. Как научиться брать на себя ответственность Зачем нужны границы в отношениях с детьми? Световозвращающие элементы на детской одежде Как победить свой возраст? Восемь уникальных способов, которые помогут достичь долголетия Классификация ожирения по ИМТ (ВОЗ) Глава 3. Завет мужчины с женщиной
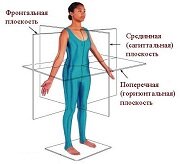
Оси и плоскости тела человека - Тело человека состоит из определенных топографических частей и участков, в которых расположены органы, мышцы, сосуды, нервы и т.д.
| Формообразование режущей части призматических инструментов на примере токарных резцов.
1.Цель работы: практическое ознакомление с основными конструкциями резцов, формообразованием в процессе заточки их режущей части и геометрическими параметрами. 2.Основные типы резцов и их краткая характеристика: Проходные – для обточки наружных поверхностей вращения. Проходные отогнутые – можно работать при продольной и поперечной подачах и вести обточку по верху, подрезку торцов, снятие фасок. Проходные упорные – имеют угол в плане ϕ=90° и применяются при обточке ступенчатых валиков, подрезке буртиков, а также при точении нежестких деталей. Подрезные – для обточки плоскостей, перпендикулярных оси вращения, подрезки торцов на проход. Работают с поперечной подачей. Отрезные – для отрезки заготовок под прямым углом к оси вращения или для подрезания узких канавок. Расточные – для растачивания отверстий. Фасочные – для снятия фасок Фасонные – для индивидуальных токарных работ. При обработке фасонных деталей обычные токарные резцы не обеспечивают точности получения профиля и малопроизводительны. В крупносерийном и массовом производстве в качестве основного вида режущего инструмента для обработки сложных деталей находят применение специальные фасонные резцы. Они обеспечивают идентичность формы (шаблона), точность разменов и высокую производительность. Прорезные (канавочные) – для образования канавок на наружных и внутренних цилиндрических поверхностях. Резьбонарезные – для нарезания резьб. 3. Основные способы заточки резцов и их краткая характеристика. Абразивная заточка резцов производится на: а) универсально-заточных станках дисковыми или чашечными кругами. Шлифовальный круг имеет вращательное движение, а резец, закрепленный в приспособлении, установленном на столе, - продольное и поперечное перемещение. б) резцозаточных станках чашечными кругами. Шлифовальный круг получает вращательное и возвратно-поступательное движение, а также автоматическую подачу (на двойной ход круга). Резец закрепляется в резцовой головке, которая может поворачиваться вокруг трех взаимно перпендикулярных осей. На резцозаточных станках рекомедуется производить заточку резцов из инструментальных сталей. в) специальных станках – заточка резцов, оснащенных пластинками твердого сплава. Станок имеет два чашечных шлифовальных круга, приводимых во вращение одним электродвигателем. Затачиваемый резец в поворотном приспособлении. Безобразивные способы заточки исключают применение абразивного инструмента, обеспечивают высокое качество поверхностей и прямолинейность режущих кромок инструмента, дают возможность с одной установки произвести полный цикл заточки. Безобразивные способы заточки: 1) электроискровой основан на использовании явлений эрозии металлов, т.е. направленном выбросе частиц электронов под воздействием электрического разряда, происходящим между электродами. 2) анодно-механический основан на одновременном тепловом и воздействии электрического тока на затачиваемый резец. 3) электроконтактный основан на местном нагреве обрабатываемого изделия до ослабления связи между частицами металла и удаления их вращающимися дисками. 4. Расчет углов установки резца для заточки на заточном станке и контроль углов после заточки. а)Измеряем полученные после заточки углы резца. Результаты замеров углов заносим в таблицу 1.1. Таблица 1.1.
б) расчет установочных углов. tgγx = tgγ * sin (90°-φ) – tgλ * sinφ tgγx = tg7°36´ * sin (90°-44°36´) – tg0°30´ * sin44°36´ tgγx = 0,1334 *0,712-0,0087*0,702=0,09498-0,0061=0,089 γx = 5° tgγy = tgγ * sinφ + tgλ * sin(90°-φ) tgγy = tg7°36´ * sin44°36´ + tg0°30´ * sin(°-44°36´) tgγy = 0,1334 *0,0702+0,0087*0,712=0,0094+0,0062=0,0156 γy =1° tgαx= tgα * sin(90°-φ) tgαx= tg7° * sin(90°-44°36´) tgαx=0,1228*0,712=0,088 αx=5° tgαy= tgα * sinφ tgαy= tg7 * sin44°36´ tgαy= 0,1228*0,702=0,0862 αy=5° tgα1x= tgα1 * sin(90°-φ1) tgα1x= tg5°50´ * sin45°02´ tgα1x=0,102*0,7075=0,072 α1x=4° tgα1y= tgα1 * sinφ1 tgα1y= tg5°50´ * sin44°58´ tgα1y=0,102*0,7067=0,072 α1y=4° в) углы установки резца в головке заточного станка (табл.1.2.) таблица 1.2.
5. Эскиз затачиваемого резца с указанием углов.
|